 ООО НПО "ЭНЕРГОН"


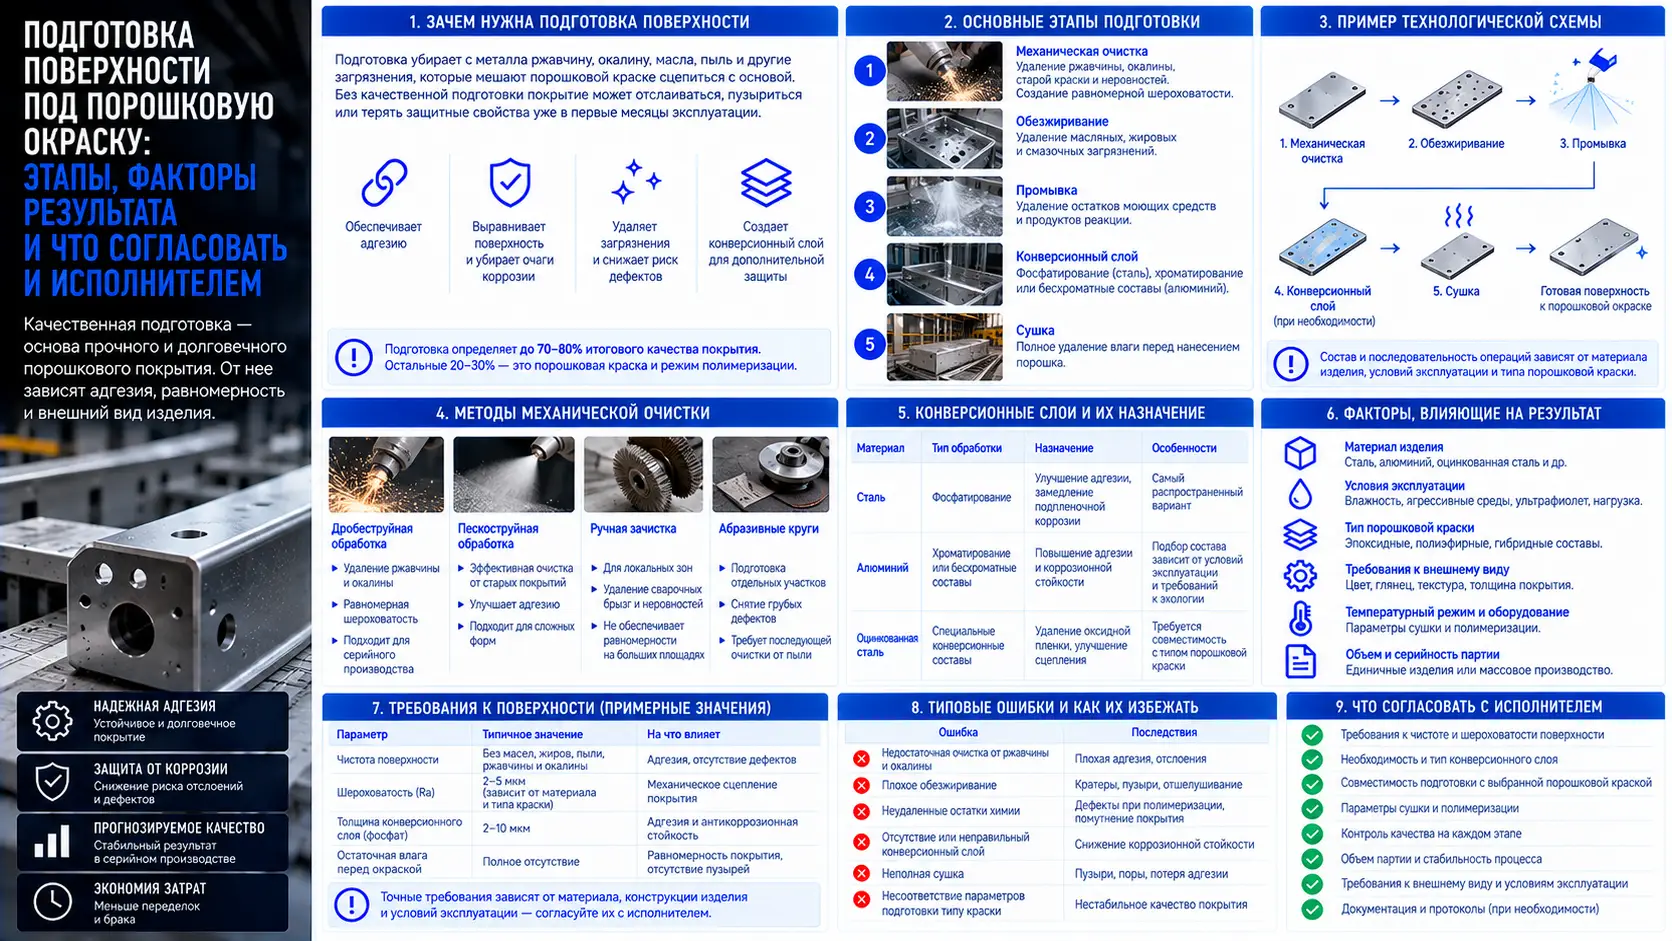
Подготовка поверхности под порошковую окраску — это комплекс обязательных операций очистки, обезжиривания и создания конверсионного слоя, от которого напрямую зависят адгезия, равномерность и долговечность полимерного покрытия. Без качественной подготовки даже дорогой порошковый состав не удержится на металле: покрытие начнет отслаиваться, пузыриться или терять защитные свойства в первые месяцы эксплуатации.
Коротко о главном:
- Подготовка определяет до 70–80% итогового качества покрытия, остальное — сам порошок и режим полимеризации.
- Минимальный набор операций: механическая очистка → обезжиривание → промывка → сушка. Для ответственных изделий добавляют фосфатирование или другие конверсионные слои.
- Требования к чистоте, шероховатости и химической подготовке зависят от материала, условий эксплуатации и типа порошковой краски — их нужно согласовывать с исполнителем до запуска партии.
Зачем нужна подготовка поверхности
Подготовка нужна, чтобы убрать с металла всё, что мешает порошковой краске сцепиться с основой и образовать сплошное покрытие без дефектов. Остатки окалины, ржавчины, масла, смазки, пыли или старого лакокрасочного слоя работают как разделительный барьер: порошок ложится на них, а не на сам металл.
Порошковая окраска принципиально отличается от жидкой тем, что полимер наносится в сухом виде и закрепляется при нагреве в камере полимеризации. В этот момент частицы порошка плавятся, растекаются и образуют пленку. Если под ними осталась жировая пленка или рыхлая ржавчина, покрытие не сможет равномерно распределиться и прочно закрепиться. Дефекты могут проявиться не сразу, а после первого цикла нагрева, механической нагрузки или контакта с влагой.
Качественная подготовка решает четыре задачи:
- обеспечивает адгезию — механическое и химическое сцепление покрытия с основой;
- выравнивает поверхность и убирает концентраторы коррозии;
- удаляет загрязнения, способные вызвать кратеры, пузыри и отслоения;
- создает дополнительный антикоррозионный слой, если применяется фосфатирование или аналогичная обработка.
Основные этапы подготовки
Типовой процесс подготовки металла под порошковую окраску состоит из четырех обязательных ступеней: механической очистки, обезжиривания, промывки и сушки. Для изделий, работающих во влажной или агрессивной среде, между промывкой и сушкой добавляют этап создания конверсионного покрытия.
1. Механическая очистка
Механическая подготовка убирает с поверхности ржавчину, окалину, старую краску, сварочные брызги и грубые неровности. Выбор метода зависит от состояния металла и требований к финишному виду.
Дробеструйная или пескоструйная обработка не только очищает, но и создает равномерную шероховатость, которая улучшает механическое сцепление порошка с основой. Ручная зачистка щетками и абразивными кругами применяется для локальных зон, но не обеспечивает такой же равномерности на больших площадях. После механической обработки поверхность обязательно обеспыливают — остатки абразива и металлической пыли мешают адгезии.
2. Обезжиривание
Обезжиривание удаляет масляные, жировые и смазочные загрязнения, которые не снимаются механически. Это ключевой этап: даже невидимая масляная пленка от пальцев рук способна испортить покрытие на локальном участке.
Применяют щелочные, кислотные или нейтральные моющие составы, а также органические растворители. Выбор химии зависит от типа загрязнений и материала основы. Обезжиривание может выполняться погружением, распылением или протиркой — для серийных изделий чаще используют ванны и линии подготовки, для единичных — ручную обработку с контролем чистоты.
3. Промывка
После химической обработки поверхность промывают, чтобы убрать остатки моющих средств и продуктов реакции. Если пропустить промывку или выполнить ее некачественно, остатки химии вступят в реакцию с порошковым покрытием при нагреве и дадут дефекты.
Обычно промывка выполняется в несколько ступеней: сначала технической, затем деминерализованной водой. Качество финишной промывки особенно важно для изделий, к которым предъявляются высокие требования по внешнему виду и стойкости покрытия.
4. Создание конверсионного слоя
Конверсионный слой — это тонкая химическая пленка, которую намеренно выращивают на поверхности металла для улучшения адгезии и антикоррозионной стойкости. Самый распространенный вариант для стали — фосфатирование, для алюминия — хроматирование или бесхроматные альтернативы.
Фосфатный слой сам по себе не защищает металл от коррозии так, как полноценное покрытие, но он создает развитую микроструктуру, на которой порошок держится значительно лучше, и замедляет подпленочную коррозию, если покрытие будет повреждено. Необходимость конверсионного слоя определяется условиями эксплуатации изделия и согласовывается с исполнителем.
5. Сушка
Перед нанесением порошка поверхность должна быть полностью сухой. Остаточная влага при нагреве в камере полимеризации превращается в пар, который разрывает покрытие изнутри и создает пузыри, кратеры и проколы.
Сушку проводят горячим воздухом или выдержкой в сушильной камере. Температура и время зависят от конфигурации изделия: в полостях, стыках и резьбовых соединениях влага задерживается дольше, чем на открытых плоскостях.
Факторы, влияющие на результат
На итоговое качество порошкового покрытия влияют три группы факторов: состояние исходной поверхности, правильность выбора химии и соблюдение технологических режимов на каждом этапе. Ошибка в любом из них проявляется одинаково — отслоением, пузырями или преждевременной коррозией.
| Фактор | На что влияет | Что уточнить у исполнителя |
|---|---|---|
| Исходное состояние металла | Выбор метода очистки, длительность процесса, итоговая шероховатость | Какие загрязнения и дефекты допустимы до передачи изделия |
| Тип материала основы | Совместимость химии, необходимость конверсионного слоя | Какая подготовка предусмотрена для стали, алюминия, оцинковки |
| Тип загрязнений | Выбор обезжиривателя и режима обработки | Нужно ли предварительно удалять масло, смазку, маркировку |
| Шероховатость после очистки | Механическую адгезию и внешний вид покрытия | Какой профиль поверхности считается оптимальным под выбранный порошок |
| Остаточная влага | Появление пузырей и кратеров при полимеризации | Как контролируется сушка сложных и полых изделий |
| Качество промывки | Химическую чистоту перед нанесением порошка | Сколько ступеней промывки предусмотрено технологией |
Отдельно стоит учитывать материал основы. Черная сталь требует полного цикла очистки и, как правило, фосфатирования. Алюминий чувствителен к щелочным составам и нуждается в специальной подготовке. Оцинкованная сталь имеет собственную пассивную поверхность, к которой порошок прилипает хуже, поэтому режимы подготовки для нее подбирают отдельно. Универсального рецепта, одинаково подходящего для всех металлов, не существует.
Типовые ошибки и узкие места
Большинство дефектов порошкового покрытия закладывается именно на этапе подготовки, а не при нанесении или полимеризации. Самые частые проблемы — неполное обезжиривание, остаточная влага и пропуск конверсионного слоя на ответственных изделиях.
Неполное обезжиривание
Жировые загрязнения не всегда видны глазом. Если обезжиривание выполнено формально или моющий состав подобран неправильно, на поверхности остается тонкая пленка, которая при нагреве разрушает покрытие. Характерные признаки — кратеры, «рыбий глаз» и локальные отслоения.
Остаточная влага в полостях и стыках
Сложные изделия с закрытыми полостями, сварными швами и резьбовыми соединениями сохнут неравномерно. Влага, оставшаяся в узких зазорах, при полимеризации испаряется и разрывает покрытие. Такие зоны требуют увеличенного времени сушки и отдельного контроля.
Пропуск конверсионного слоя
Для изделий, работающих на улице или в условиях повышенной влажности, подготовка без фосфатирования заметно сокращает срок службы покрытия. Экономия на этом этапе оборачивается подпленочной коррозией и отслоением полимера от кромок и мест повреждений.
Несовместимость химии с материалом
Составы, предназначенные для стали, могут повредить алюминий или оцинковку. Использование неподходящего обезжиривателя или травильного раствора приводит к растравливанию поверхности, изменению ее структуры и ухудшению адгезии.
Слишком долгий простой между подготовкой и окраской
Подготовленная поверхность со временем снова окисляется и собирает пыль. Чем дольше изделие лежит после очистки и обезжиривания, тем выше риск появления дефектов. Технологический процесс должен быть организован так, чтобы между подготовкой и нанесением порошка проходило минимальное время.
Что согласовать с исполнителем до начала работ
До передачи изделий на порошковую окраску стоит зафиксировать с исполнителем требования к подготовке поверхности, чтобы избежать разночтений по качеству и скрытых дефектов. Чем точнее описаны исходные условия и ожидания от покрытия, тем предсказуемее результат.
Список данных, которые стоит уточнить:
- какие загрязнения и дефекты допустимы на изделиях до передачи в работу;
- какой метод механической очистки будет применен и какой профиль шероховатости он обеспечит;
- какие обезжиривающие составы используются и совместимы ли они с материалом основы;
- предусмотрено ли фосфатирование или другой конверсионный слой для конкретного типа металла и условий эксплуатации;
- сколько ступеней промывки включено в технологический процесс;
- как контролируется сушка сложных изделий с полостями, стыками и резьбой;
- какие требования предъявляются к хранению подготовленных изделий до нанесения порошка;
- какие параметры чистоты и качества подготовки зафиксированы в технической документации на изделие.
Если изделие будет эксплуатироваться на улице, в контакте с водой или химическими веществами, это нужно явно указать исполнителю: от этого зависит необходимость конверсионного слоя и выбор всего цикла подготовки. Аналогично стоит сообщить о наличии старых покрытий, следов сварки, маркировки или консервационной смазки — эти факторы напрямую влияют на трудоемкость и результат.
Часто задаваемые вопросы
Ниже — ответы на типовые вопросы о подготовке поверхности перед порошковой окраской. Конкретные режимы и допуски всегда проверяются по технической документации на изделие и технологии исполнителя.
Можно ли наносить порошковую краску без подготовки поверхности?
Технически нанести можно, но покрытие не будет держаться. Без удаления загрязнений, ржавчины и масляной пленки порошок не образует прочного сцепления с металлом, и покрытие начнет отслаиваться вскоре после полимеризации или в первые месяцы эксплуатации.
Обязательно ли фосфатирование перед порошковой окраской?
Не всегда. Для изделий, работающих в сухих помещениях без агрессивных воздействий, иногда достаточно механической очистки и обезжиривания. Для уличной эксплуатации, контакта с влагой или химическими средами конверсионный слой существенно повышает стойкость покрытия, поэтому его применение определяется условиями службы изделия.
Как проверить, что поверхность готова к нанесению порошка?
Основные признаки готовности — отсутствие видимой ржавчины, окалины, старого покрытия и пыли, равномерная шероховатость, полное отсутствие масляных пятен и сухая поверхность. Для контроля обезжиривания применяют специальные методы, например проверку смачиваемости или контактные индикаторы, но конкретные методики зависят от технологии исполнителя.
Почему после окраски появляются пузыри, хотя поверхность выглядела чистой?
Чаще всего причина — остаточная влага в порах, полостях или стыках изделия, которая испарилась при нагреве в камере полимеризации. Реже пузыри вызывает неполное обезжиривание или остатки моющих средств после недостаточной промывки.
Сколько времени может лежать подготовленное изделие до окраски?
Чем меньше, тем лучше. Подготовленный металл со временем окисляется, собирает пыль и влагу из воздуха. Допустимый интервал хранения зависит от материала, условий в цехе и требований к покрытию — его стоит уточнить у исполнителя и зафиксировать в технологическом процессе.
Отличается ли подготовка для стали, алюминия и оцинковки?
Да, отличается. Каждый материал требует своего подхода к механической очистке, выбору обезжиривающих составов и необходимости конверсионного слоя. Например, алюминий чувствителен к щелочным средам, а оцинкованная сталь имеет пассивную поверхность, к которой порошок прилипает хуже, поэтому режимы подготовки для них подбирают отдельно.