 ООО НПО "ЭНЕРГОН"


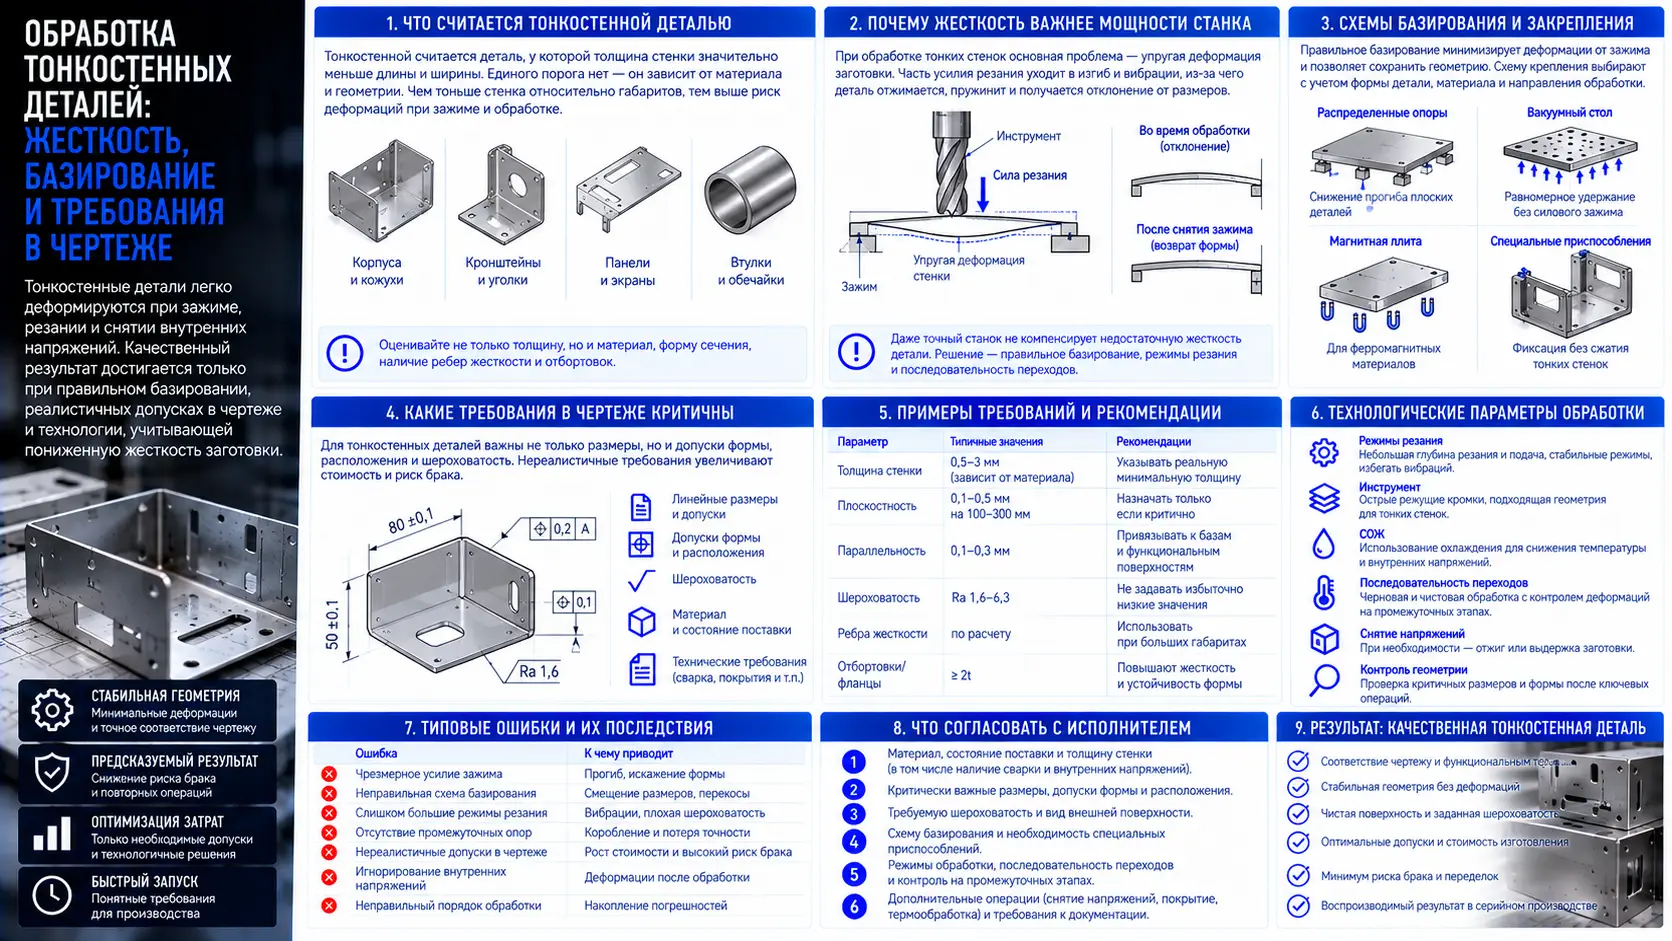
Обработка тонкостенных деталей — это процесс механического воздействия на заготовки с малой толщиной стенки относительно остальных габаритов, при котором главная сложность заключается не в снятии материала, а в сохранении геометрии под действием сил резания, зажима и внутренних напряжений. Корректный результат достигается только тогда, когда в чертеже зафиксированы реалистичные допуски, а технология учитывает пониженную жесткость заготовки и схему ее базирования.
Коротко о главном:
- Тонкостенной обычно считают деталь, у которой толщина стенки значительно меньше длины и ширины; точное пороговое значение зависит от материала и геометрии.
- Основные риски — упругая деформация при зажиме, вибрации, отжим инструмента и коробление после снятия слоев материала.
- Жесткость заготовки и схема базирования влияют на точность сильнее, чем мощность оборудования.
- Требования в чертеже должны быть проверяемыми: допуски формы, расположения и шероховатость нельзя назначать произвольно.
- Часть параметров всегда уточняется под конкретную деталь и материал — универсальных безопасных значений не существует.
Что считается тонкостенной деталью
Тонкостенной принято называть деталь, у которой толщина стенки настолько мала по сравнению с габаритами, что заготовка заметно деформируется уже от усилия зажима или собственного веса. Единого числового порога нет: для крупной алюминиевой панели стенка 3 мм может быть тонкой, а для небольшого стального кронштейна — вполне жесткой.
К категории тонкостенных относят корпуса, обечайки, кронштейны, экраны, панели, втулки с тонкой стенкой, профильные элементы и сварные конструкции с тонкими полками. Общий признак — соотношение толщины к длине или ширине, при котором жесткость заготовки перестает быть достаточной для удержания формы под нагрузкой.
На практике оценивают не только толщину, но и материал, форму сечения, наличие ребер жесткости, фланцев и отбортовок. Одна и та же толщина стенки может быть допустимой для замкнутого коробчатого профиля и проблемной для плоской незамкнутой пластины.
Почему жесткость важнее мощности станка
Жесткость заготовки определяет, насколько предсказуемо она сохраняет форму под действием силы резания и зажима. Если жесткости не хватает, даже точный станок с высокой повторяемостью не даст стабильного размера: деталь будет отжиматься, пружинить и вибрировать в процессе обработки.
При фрезеровании или точении тонкой стенки инструмент давит на материал. Часть этого давления уходит в упругую деформацию детали, а не в срезание слоя. После прохода стенка возвращается в исходное положение, и фактический съем оказывается меньше расчетного. Это приводит к разбросу размеров, который невозможно устранить только настройкой станка.
Низкая жесткость также усиливает вибрации. Резонансные колебания оставляют на поверхности характерный след, ухудшают шероховатость и ускоряют износ инструмента. Поэтому технология обработки тонкостенных деталей строится вокруг управления жесткостью: выбор схемы закрепления, последовательности переходов, режимов резания и промежуточных состояний заготовки.
Базирование: как закрепление меняет геометрию
Базирование — это определение положения заготовки относительно инструмента через контакт с установочными элементами. Для тонкостенной детали схема базирования является не вспомогательной операцией, а ключевым фактором точности: неправильно выбранные опоры или чрезмерное усилие зажима деформируют заготовку еще до начала резания.
Главное правило — закреплять деталь так, чтобы усилия зажима не изгибали и не скручивали тонкие стенки. Если зажать плоскую панель только по краям, середина может прогнуться. После обработки и снятия зажима деталь распрямится, и полученная геометрия окажется искаженной относительно ожидаемой.
Поэтому схему базирования выбирают с учетом формы детали и направления обработки. Используют распределенные опоры, промежуточные подпорки, вакуумные столы, магнитные плиты для ферромагнитных материалов, а также специальные приспособления, которые ограничивают перемещение заготовки без ее силового сжатия. В ряде случаев обработку разбивают на несколько установов, чтобы менять зоны контакта и не нагружать одну и ту же тонкую стенку.
Какие требования в чертеже действительно влияют на результат
Чертеж тонкостенной детали должен содержать не только номинальные размеры, но и допуски формы и расположения, которые определяют, насколько допустимо отклонение геометрии после обработки. Именно эти требования влияют на выбор технологии и стоимость, поэтому их назначение должно быть осознанным, а не формальным.
Для тонкостенных деталей критичны плоскостность, прямолинейность, параллельность и перпендикулярность поверхностей. Если на чертеже указан только размер без допуска формы, исполнитель не имеет формального критерия для оценки коробления. В то же время избыточно жесткие допуски на тонкой стенке могут сделать деталь практически невыполнимой или неоправданно дорогой.
В чертеже также важно отразить:
- материал и его состояние поставки, поскольку внутренние напряжения в заготовке влияют на коробление;
- требования к шероховатости функциональных поверхностей;
- зоны, где допустимы следы зажима или опорных элементов;
- требования к кромкам, заусенцам и финишной обработке;
- контрольные точки или базы, от которых измеряют отклонения.
Конкретные числовые допуски всегда назначаются под конкретную деталь, материал и условия эксплуатации. Универсальных значений, применимых ко всем тонкостенным изделиям, не существует — их следует проверять в конструкторской документации или уточнять у исполнителя.
Пошаговый процесс обработки тонкостенной детали
Обработка тонкостенной детали строится как последовательность переходов, в которой каждый следующий этап учитывает деформации, возникшие на предыдущем. Универсального маршрута нет, но общая логика одинакова для большинства случаев.
Шаг 1. Анализ геометрии и жесткости. До начала обработки оценивают, какие стенки будут деформироваться, где находятся тонкие зоны и как деталь поведет себя после снятия материала.
Шаг 2. Выбор схемы базирования. Определяют установочные базы, количество опор и способ закрепления. При необходимости проектируют оснастку, распределяющую нагрузку.
Шаг 3. Черновая обработка. Снимают основной объем материала с учетом того, что после черновых проходов заготовка может изменить форму из-за перераспределения внутренних напряжений.
Шаг 4. Промежуточный контроль и стабилизация. Проверяют геометрию после черновой обработки. При необходимости выполняют термическую или естественную стабилизацию, чтобы снять напряжения до чистовых переходов.
Шаг 5. Чистовая обработка. Выполняют финишные проходы с малыми глубинами резания и щадящими режимами. На этом этапе особенно важна стабильность закрепления и отсутствие вибраций.
Шаг 6. Контроль геометрии. Измеряют размеры, форму и расположение поверхностей. Для тонкостенных деталей контроль проводят в свободном состоянии или в условиях, оговоренных чертежом.
Технические параметры, которые нужно учитывать
Ниже приведены параметры, влияющие на результат обработки тонкостенных деталей. Конкретные значения всегда зависят от материала, геометрии, оборудования и требований чертежа, поэтому таблица задает направление анализа, а не готовые нормы.
| Параметр | На что влияет | Что уточнить перед обработкой |
|---|---|---|
| Толщина стенки | Жесткость, склонность к вибрациям и отжиму | Минимальная и максимальная толщина по зонам детали |
| Материал и состояние поставки | Внутренние напряжения, обрабатываемость, коробление | Марка, термообработка, наличие правки или стабилизации |
| Габариты и форма | Выбор оборудования и схемы закрепления | Общая длина, ширина, наличие ребер и замкнутых контуров |
| Допуски формы и расположения | Требуемая точность и стоимость обработки | Плоскостность, параллельность, перпендикулярность |
| Шероховатость | Режимы чистовых проходов и финишная обработка | Требования к функциональным поверхностям |
| Схема базирования | Деформация от зажима и стабильность размеров | Допустимые зоны контакта и следы зажима |
| Последовательность переходов | Перераспределение напряжений и коробление | Необходимость черновых, чистовых и стабилизирующих этапов |
Типовые ошибки и узкие места
Большинство проблем с тонкостенными деталями возникает не из-за возможностей оборудования, а из-за неучтенных деформаций и нереалистичных требований. Разбор типовых ошибок помогает заранее исключить основные риски.
Чрезмерное усилие зажима. Стремление закрепить деталь «надежнее» приводит к тому, что заготовка деформируется до обработки. После снятия зажима форма искажается, и деталь уходит в брак.
Обработка тонкой стенки за один проход с большой глубиной. Высокая нагрузка вызывает отжим и вибрации. Стенка пружинит, размер не выдерживается, поверхность получается неровной.
Игнорирование внутренних напряжений. После чернового съема материала заготовка может изогнуться. Если сразу переходить к чистовой обработке без стабилизации, финальная геометрия окажется непредсказуемой.
Неудачная последовательность переходов. Обработка тонких зон в начале маршрута может привести к тому, что на последующих этапах деталь потеряет жесткость и начнет вибрировать.
Непроверяемые требования в чертеже. Если допуски формы не указаны, исполнитель не может оценить, какое коробление допустимо. Если допуски завышены без необходимости, деталь становится дороже без практической пользы.
Отсутствие данных о материале. Без информации о состоянии поставки и термообработке сложно спрогнозировать поведение заготовки после снятия слоев металла.
Часто задаваемые вопросы
Ниже собраны вопросы, которые чаще всего возникают при подготовке тонкостенных деталей к обработке. Ответы носят общий характер и не заменяют анализ конкретной детали.
Можно ли обработать любую тонкостенную деталь с высокой точностью?
Точность зависит от сочетания геометрии, материала, жесткости и выбранной технологии. Некоторые сочетания тонких стенок и жестких допусков могут быть технически невыполнимы или экономически нецелесообразны. Реалистичность требований проверяют на этапе анализа чертежа.
Почему деталь деформируется после обработки?
Основные причины — внутренние напряжения в заготовке, перераспределяющиеся после снятия материала, а также упругая деформация от зажима, которая исчезает после освобождения детали. Снизить эффект помогает правильная последовательность черновых и чистовых переходов и стабилизация между ними.
Какие допуски считаются разумными для тонкостенных деталей?
Разумные допуски определяются функцией детали, материалом и толщиной стенки. Универсальных значений нет. Требования должны быть проверяемыми и соответствовать реальным условиям эксплуатации, а не назначаться «с запасом» без анализа.
Что важнее: точный станок или правильное закрепление?
Для тонкостенных деталей правильное базирование и закрепление часто важнее класса точности станка. Если заготовка деформируется от зажима или вибрирует, точное оборудование не компенсирует эти искажения.
Нужно ли указывать в чертеже зоны, где допустимы следы зажима?
Да, это полезно. Если на детали есть поверхности, где следы опор или зажимов недопустимы, это должно быть отражено в чертеже. Иначе исполнитель выберет схему закрепления по своему усмотрению, и результат может не устроить заказчика.
Какие данные нужно уточнить у исполнителя до начала работ?
До начала обработки стоит уточнить: реалистичность указанных допусков для конкретной геометрии и материала, предлагаемую схему базирования, необходимость промежуточной стабилизации, допустимые зоны зажима, ожидаемую шероховатость и способ контроля геометрии после обработки.